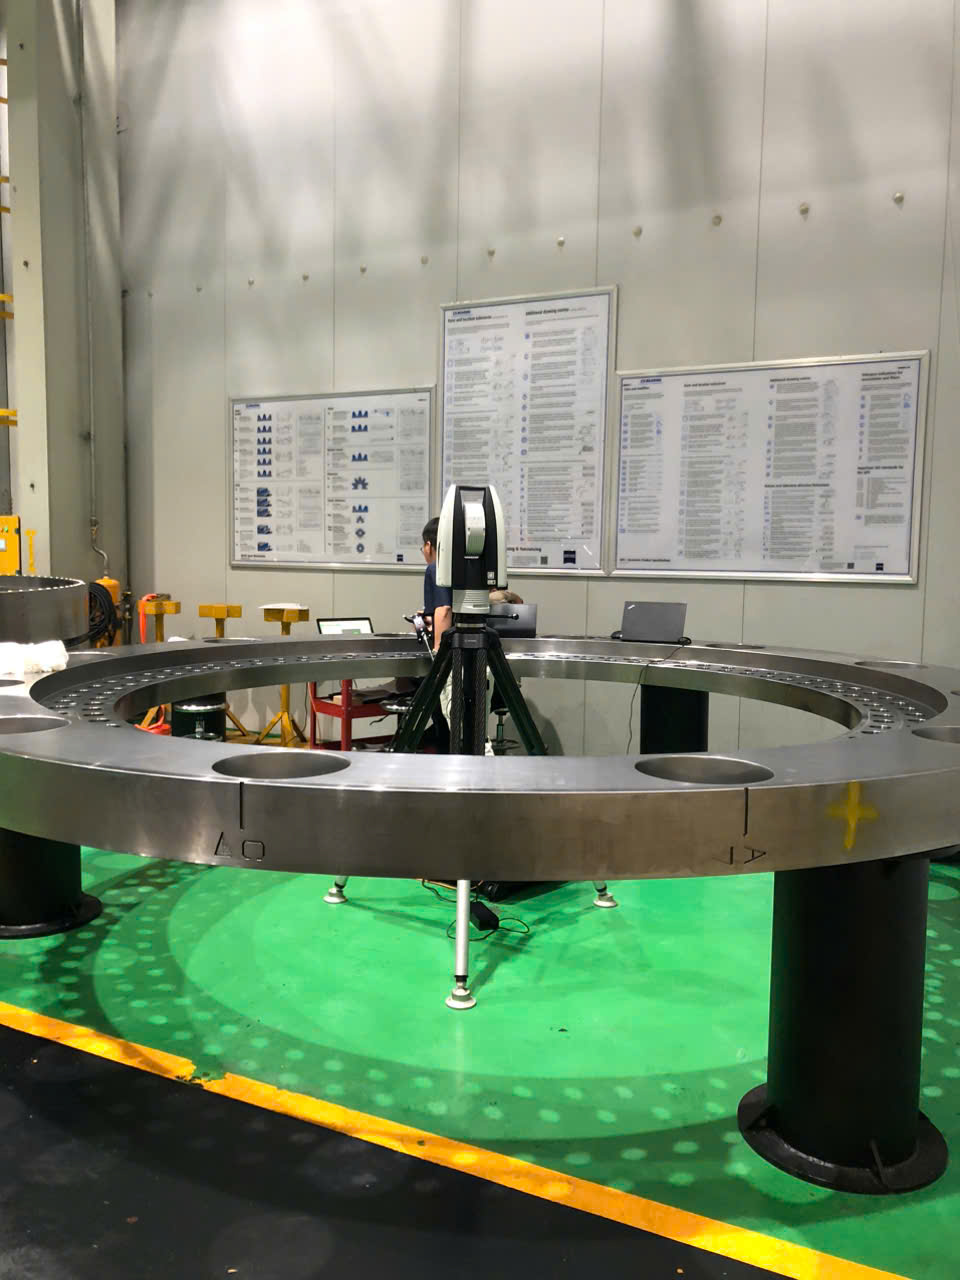


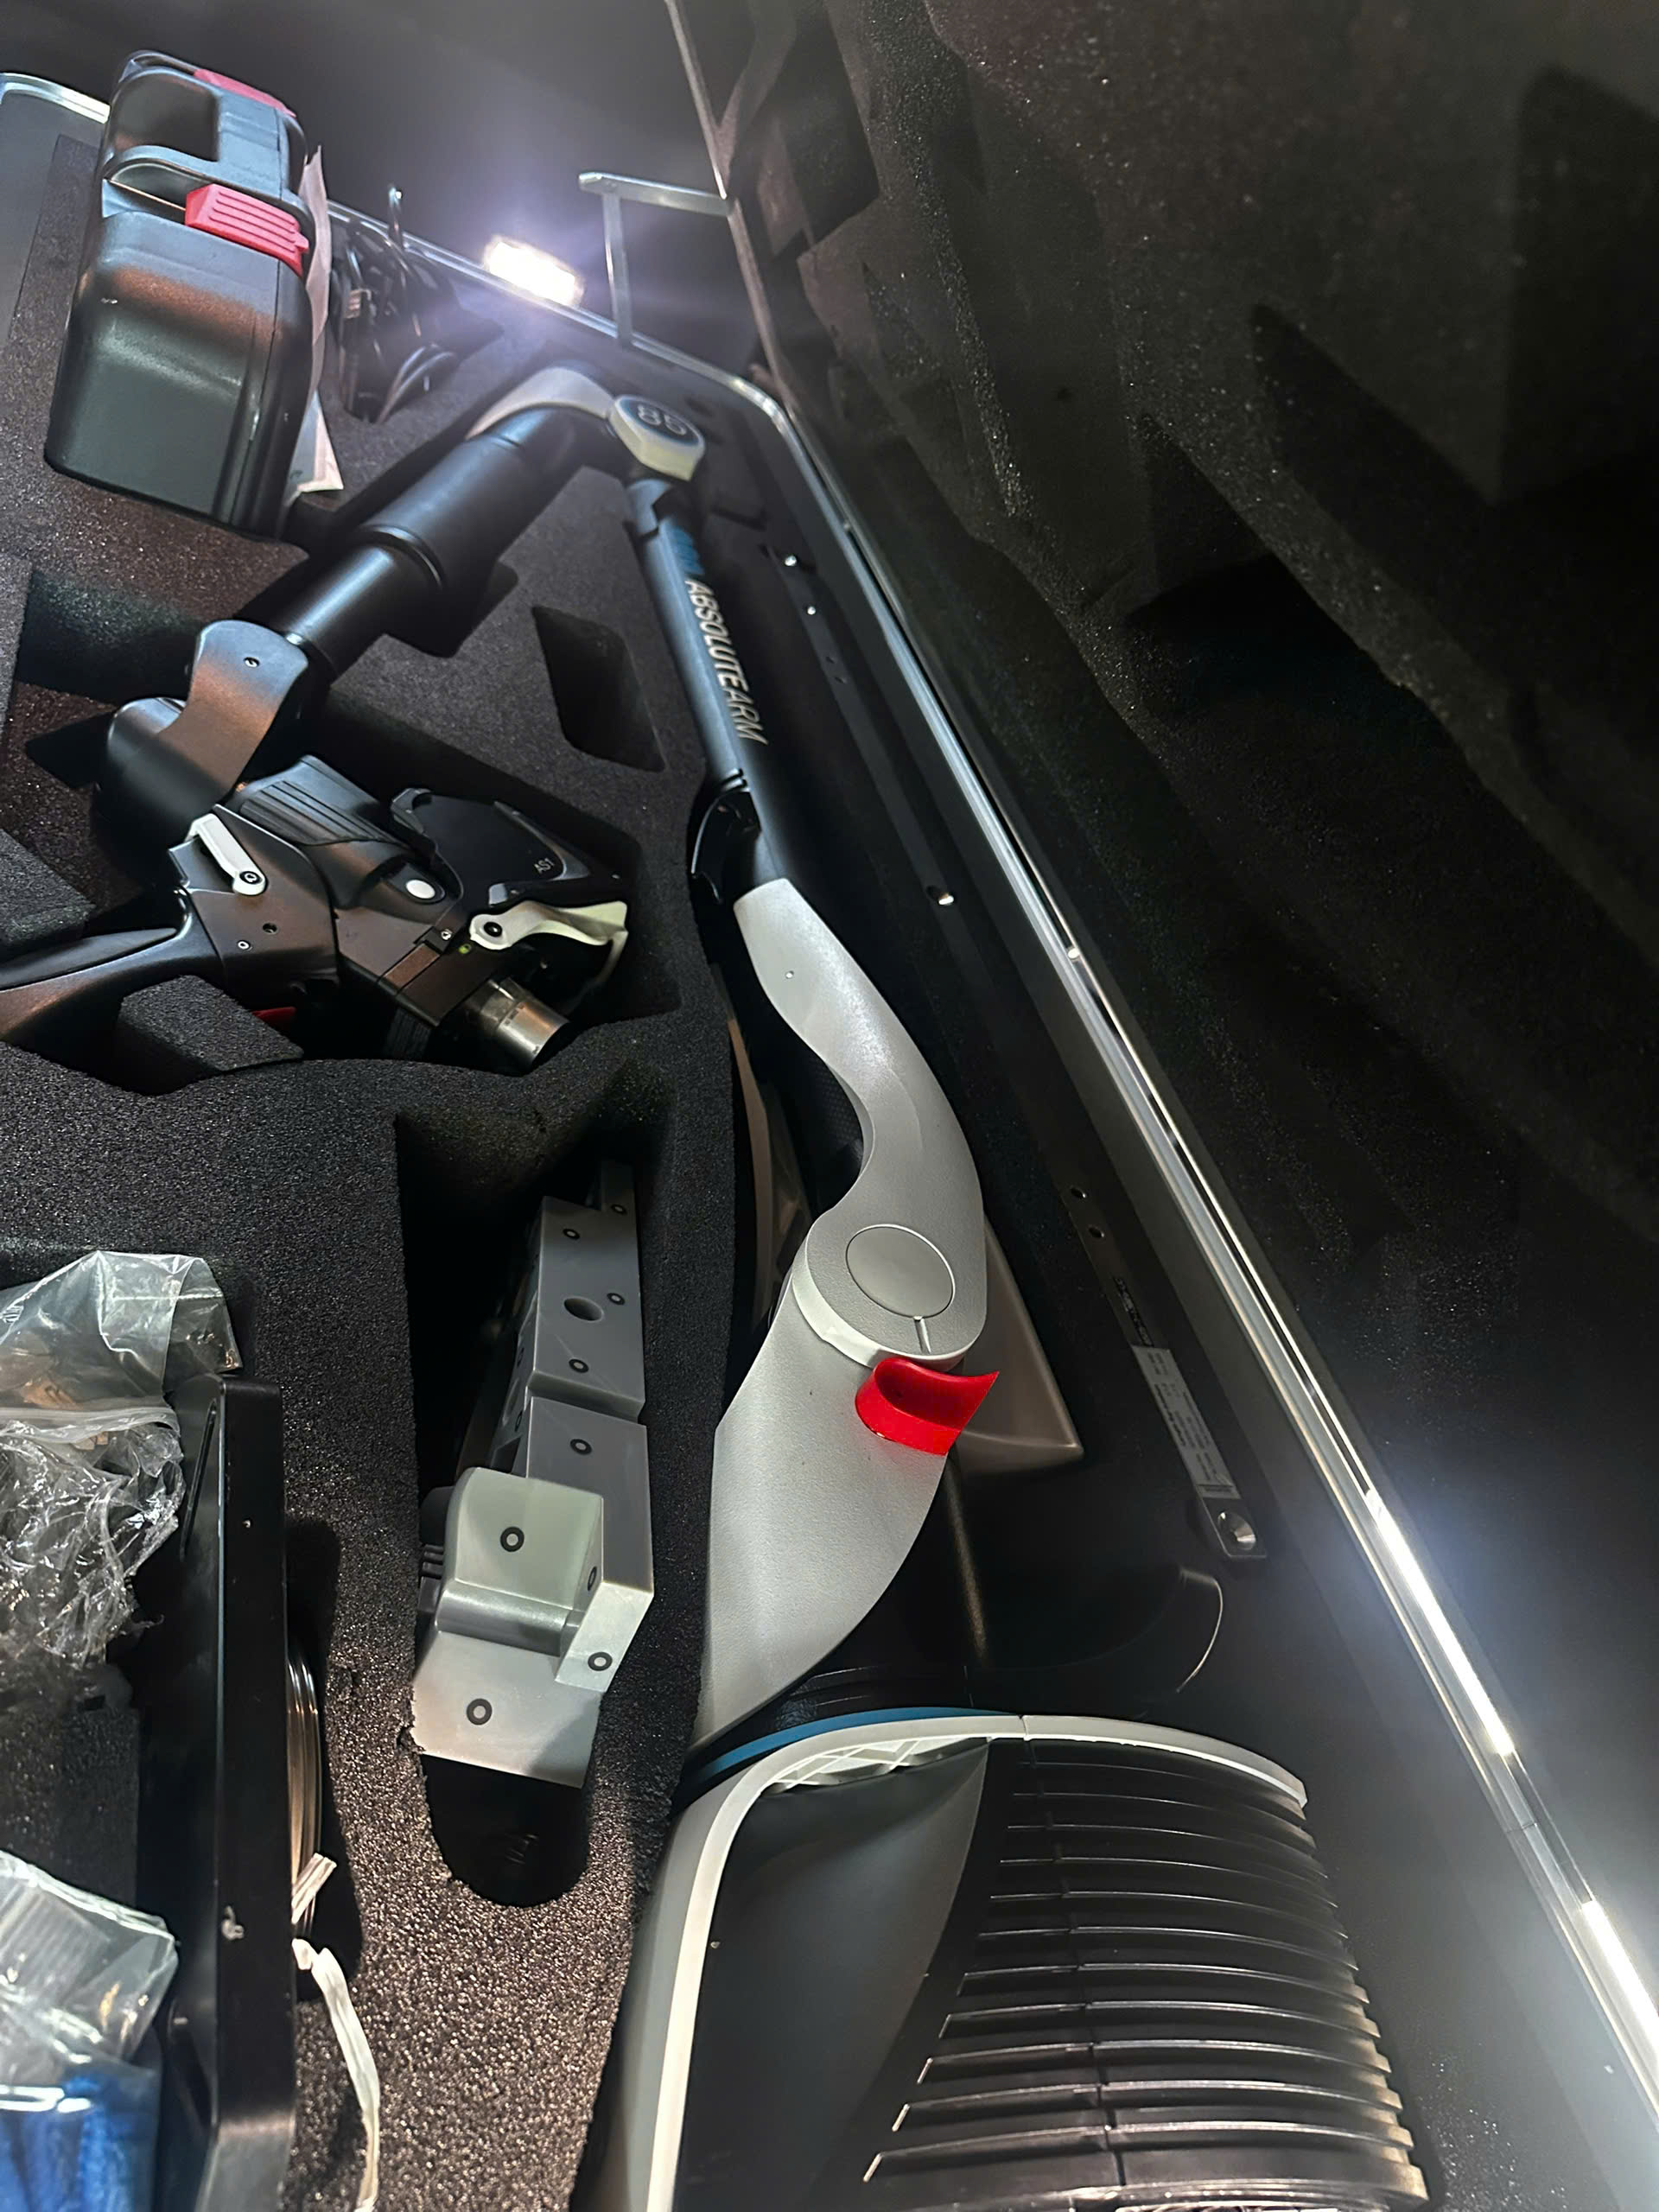
Trong một dự án thực tế, chúng tôi sử dụng Portable CMM (Arm) để kiểm tra GD&T trên một chi tiết cơ khí.
Specification của thiết bị ở mức vài phần trăm mm, trong khi kết quả Flatness trên một bề mặt khoảng Ø150 mm chỉ ~0.003 mm.
Điều này có vô lý không?
Specification của máy ≠ giá trị GD&T nhỏ nhất máy có thể đánh giá
Sai số được công bố của Portable Arm thường mô tả khả năng đo của thiết bị theo những phép thử và điều kiện xác định.
Trong khi đó, Flatness là sai lệch hình dạng của chính bề mặt, không đánh giá vị trí tuyệt đối của bề mặt đó trong hệ tọa độ.
Một phần sai số của thiết bị có thể làm thay đổi tọa độ tuyệt đối của toàn bộ tập điểm nhưng không nhất thiết truyền 1:1 vào quan hệ tương đối giữa các điểm.
Vì vậy:
Máy có specification 0.03 mm không đồng nghĩa mọi GD&T nhỏ hơn 0.03 mm đều không thể đo.
Nhưng không phải GD&T nào cũng như nhau
Nếu thay Flatness bằng Position, bài toán có thể hoàn toàn khác.
Position chịu ảnh hưởng của Datum, Alignment, tâm/trục feature, khoảng cách giữa các feature và sai số không gian của thiết bị.
Do đó, cùng một tolerance 0.005 mm, khả năng đánh giá Flatness và Position có thể rất khác nhau.
Điều quan trọng nhất
Khi lựa chọn thiết bị đo GD&T, đừng chỉ so:
Accuracy máy ↔ Tolerance bản vẽ
Mà cần xem:
GD&T nào → Feature nào → phạm vi đo → Datum/Alignment → phương pháp lấy điểm → độ lặp lại của phép đo.
Đo lường chính xác không chỉ là chọn một thiết bị có con số accuracy nhỏ nhất, mà là hiểu loại sai số nào thực sự ảnh hưởng đến kết quả cần kiểm tra.
HPT – Giải pháp đo lường 3D cho cơ khí chính xác